Zasady projektowania części wtryskowych z tworzyw sztucznych
Zostaw wiadomość
Zasady projektowania części wtryskowych z tworzyw sztucznych
Deep Mold jest dobry w projektowaniu form z tworzyw sztucznych, ze względu na nasze doświadczenie chcielibyśmy również podzielić się opiniami na temat zasad projektowania części wtryskowej z tworzywa sztucznego.
Maksymalna grubość ściany
Zmniejsz maksymalną grubość ścianki części, aby skrócić czas cyklu (w szczególności czas wtrysku i czas chłodzenia) i zmniejszyć objętość części
BŁĘDNY 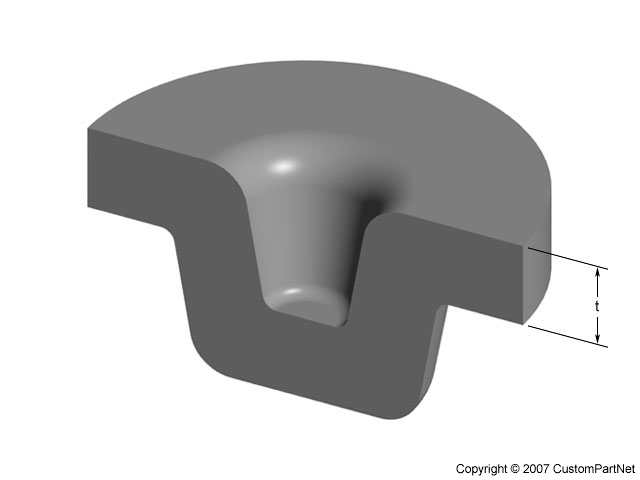 Część z grubymi ścianami | POPRAWNY 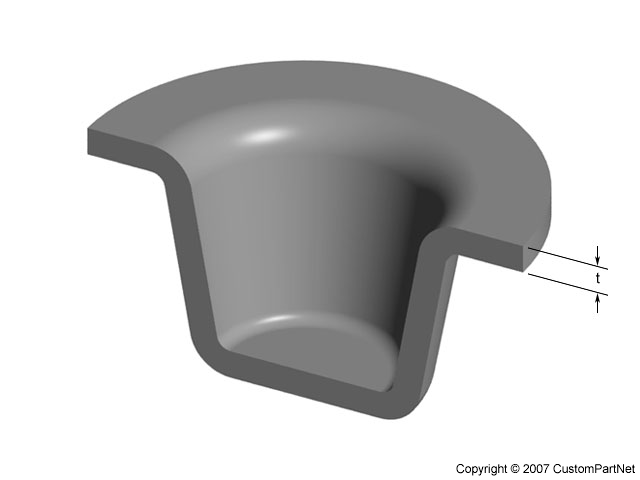 Część przeprojektowana cienkimi ścianami |
Jednolita grubość ścianki zapewni równomierne chłodzenie i zmniejszy defekty
BŁĘDNY 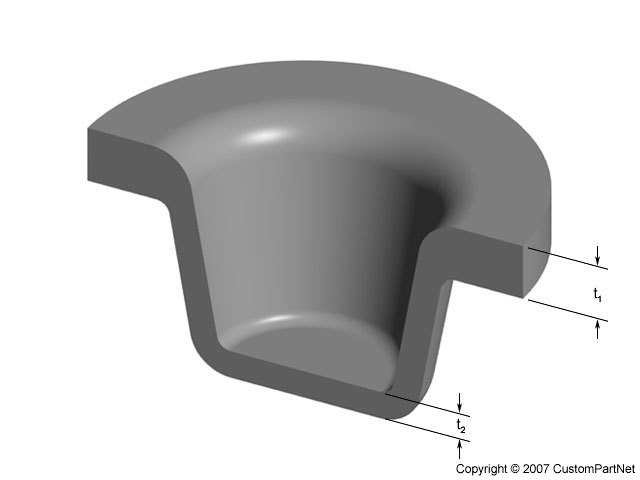 Niejednolita grubość ścianki (t1 ≠ t2) | POPRAWNY 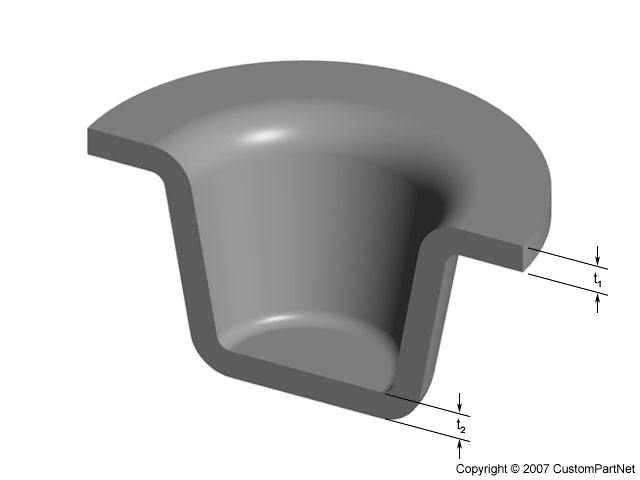 Jednolita grubość ścianki (t1 = t2) |
Narożniki
Zaokrąglone rogi w celu zmniejszenia koncentracji naprężeń i złamań
Promień wewnętrzny powinien wynosić co najmniej grubość ścian
BŁĘDNY 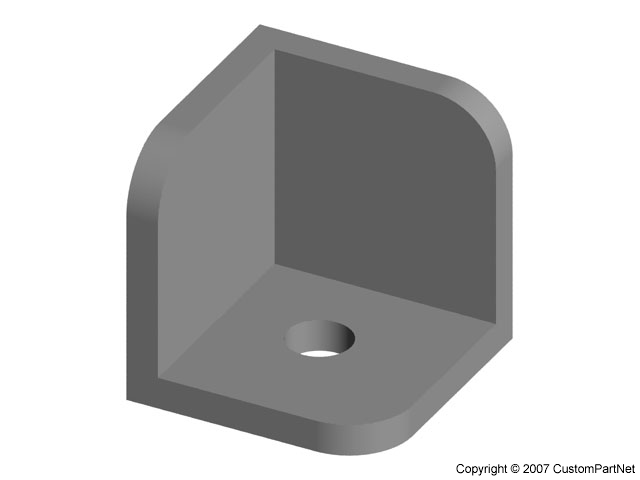 Ostry róg | POPRAWNY 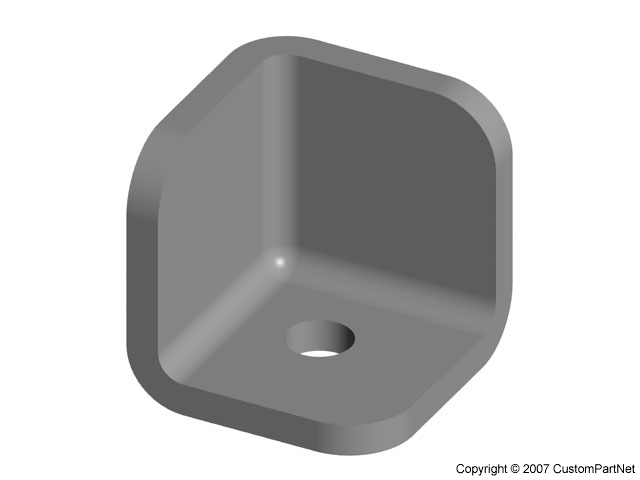 Zaokrąglony róg |
Wersja robocza
Zastosuj kąt pochylenia 1 ° - 2 ° na wszystkich ścianach równoległych do kierunku przecinania, aby ułatwić wyjęcie części z formy.
BŁĘDNY 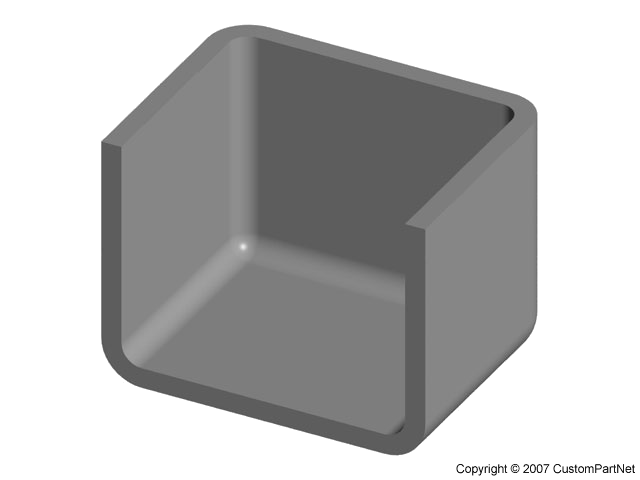 Brak kąta zanurzenia | POPRAWNY 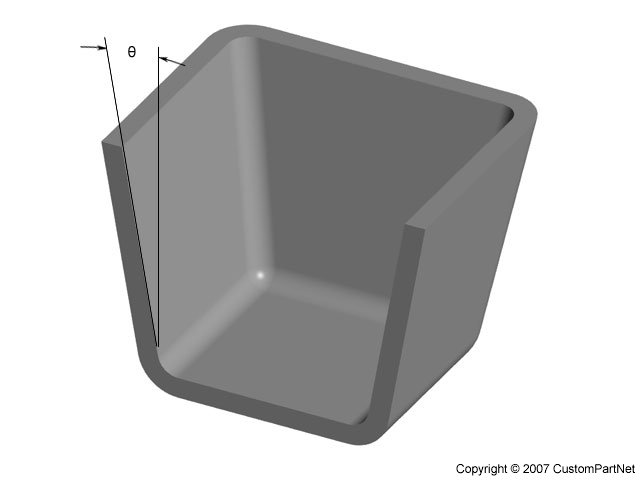 Kąt pochylenia (q) |
Żebra
Dodaj żebra jako podparcie konstrukcyjne, zamiast zwiększać grubość ścianki
BŁĘDNY 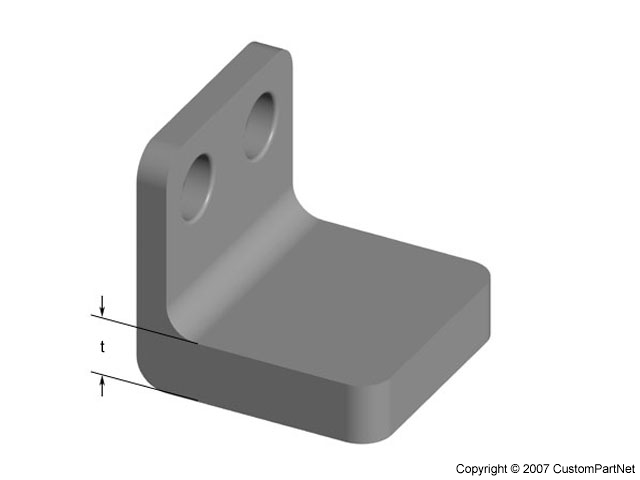 Gruba ściana o grubości t | POPRAWNY 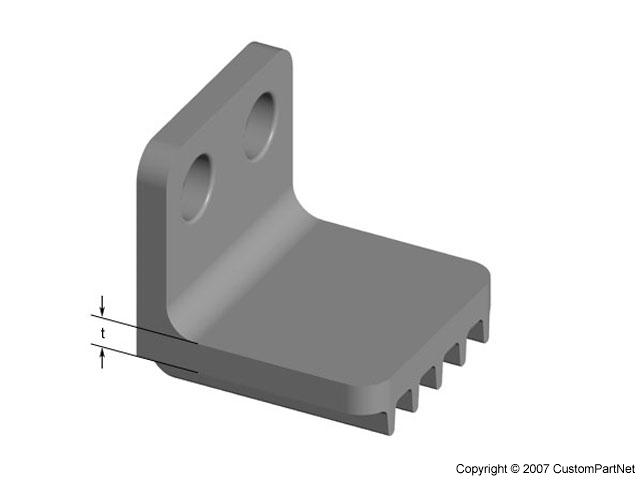 Cienka ściana o grubości tz żebrami |
Ustaw żebra prostopadle do osi, wokół której może wystąpić zgięcie
BŁĘDNY 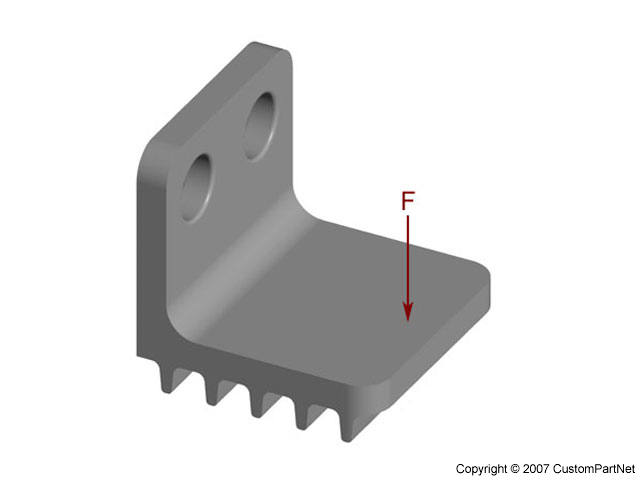 Nieprawidłowy kierunek żebra pod obciążeniem F | POPRAWNY 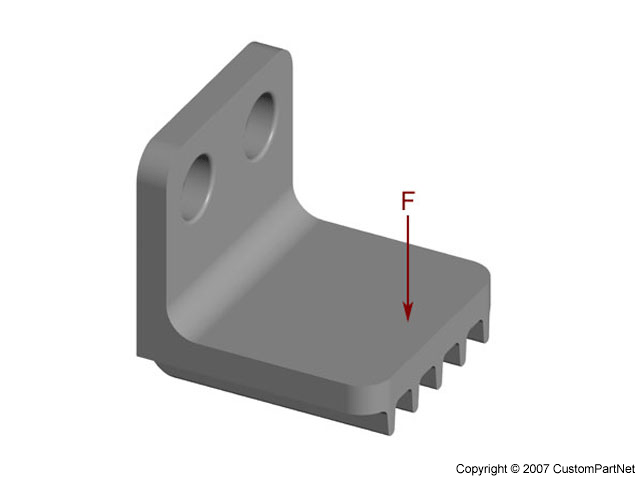 Prawidłowy kierunek żebra pod obciążeniem F |
Grubość żeber powinna wynosić 50–60% ścian, do których są przymocowane
Wysokość żeber powinna być mniejsza niż trzykrotna grubość ścianki
Zaokrąglić rogi w punkcie przyłączenia
Zastosuj kąt pochylenia co najmniej 0,25 °
BŁĘDNY 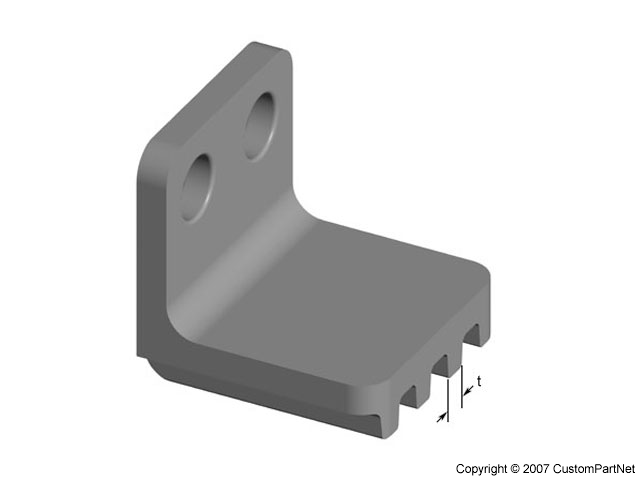 Grube żebro o grubości t | POPRAWNY 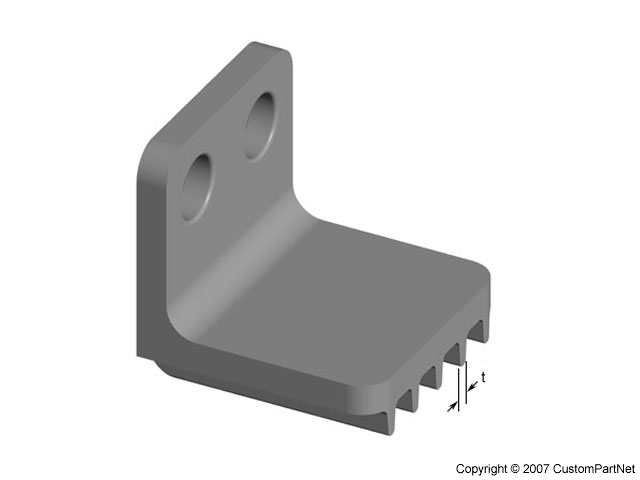 Cienkie żebro o grubości t |
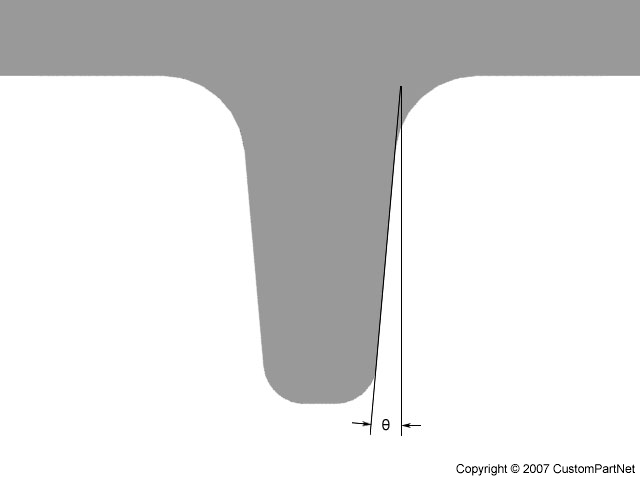 Zbliżenie żeber |
Szefowie
Grubość ścianek bossów nie powinna przekraczać 60% grubości ścianki głównej
Promień u podstawy powinien wynosić co najmniej 25% grubości głównej ściany
Powinny być podparte żebrami, które łączą się z sąsiednimi ścianami lub klinami u podstawy.
BŁĘDNY 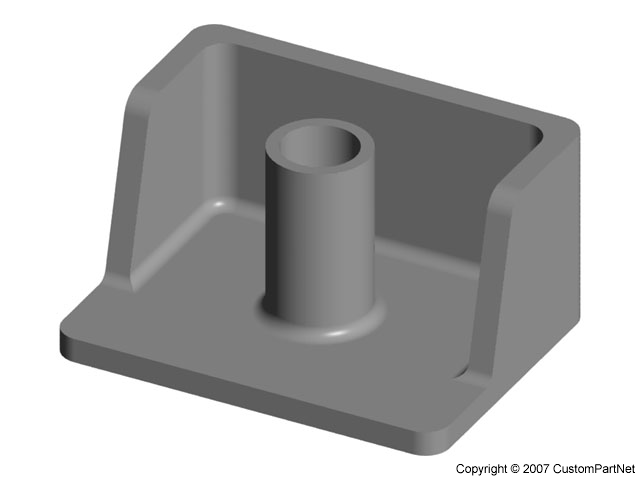 Odosobniony szef | POPRAWNY 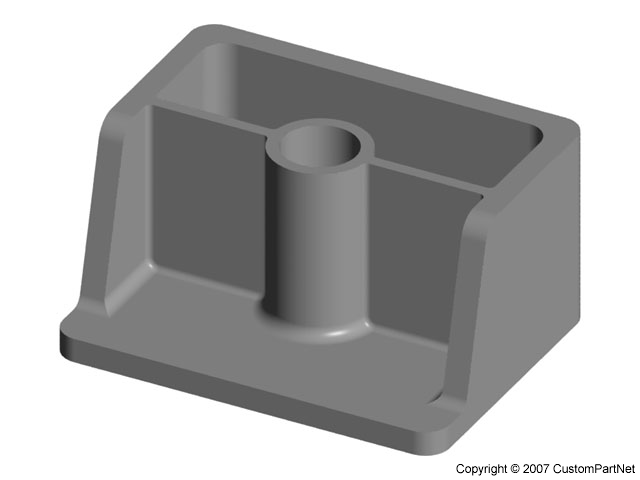 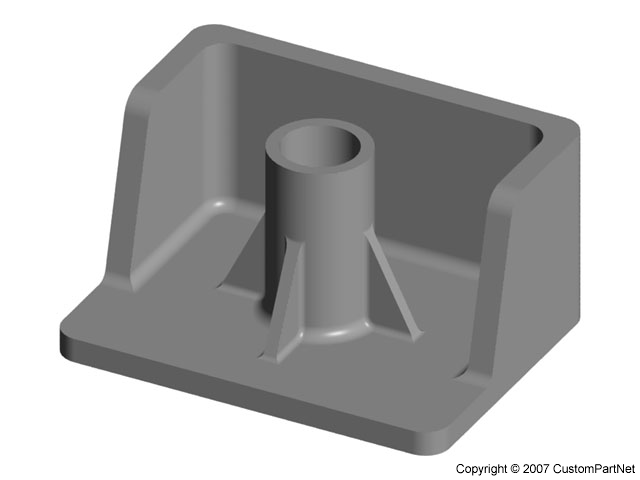 Odosobniony boss z żebrami (po lewej) lub klinami (po prawej) |
Jeśli boss musi zostać umieszczony w pobliżu rogu, należy go odizolować za pomocą żeber.
BŁĘDNY 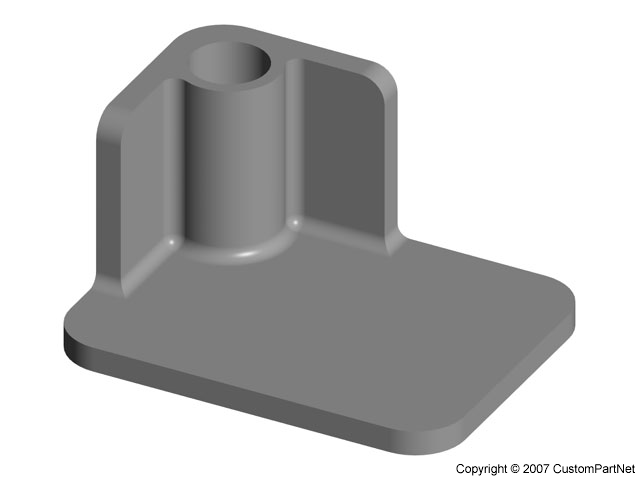 Szef w kącie | POPRAWNY 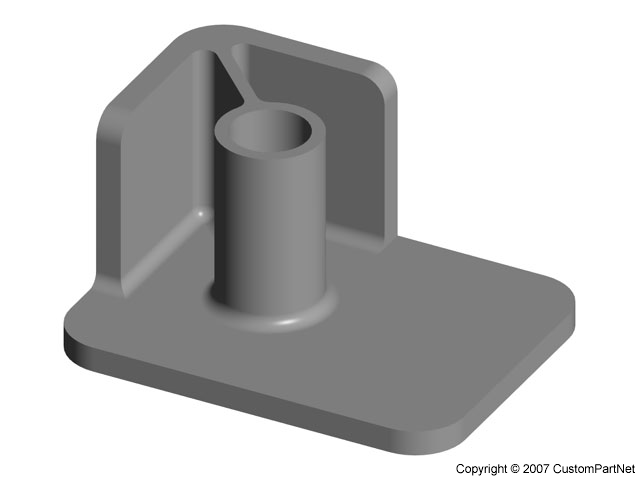 Prążkowany szef w rogu |
Podcięcia
Zminimalizuj liczbę zewnętrznych podcięć
Podcięcia zewnętrzne wymagają rdzeni bocznych, które zwiększają koszty oprzyrządowania
Niektóre proste podcięcia zewnętrzne można formować poprzez przeniesienie linii podziału
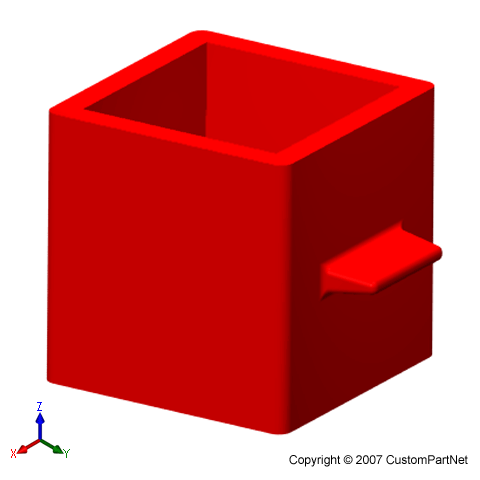 Proste podcięcie zewnętrzne | 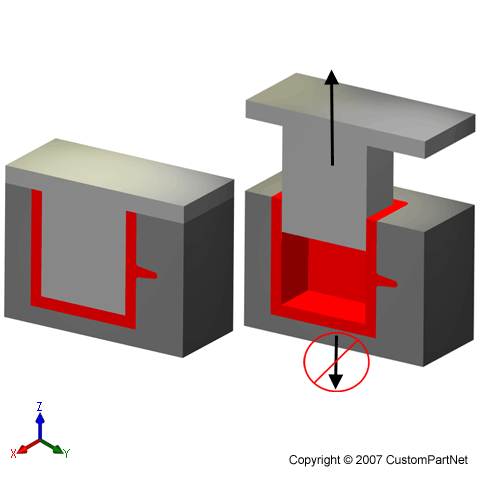 Pleśń nie może się rozdzielić | 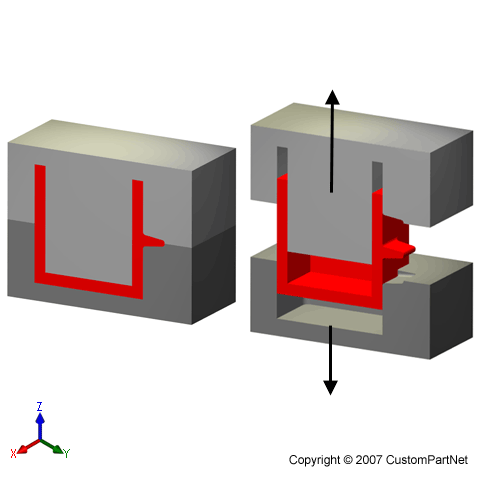 Nowa linia podziału pozwala na podcięcie |
Przeprojektowanie funkcji może usunąć zewnętrzne podcięcie
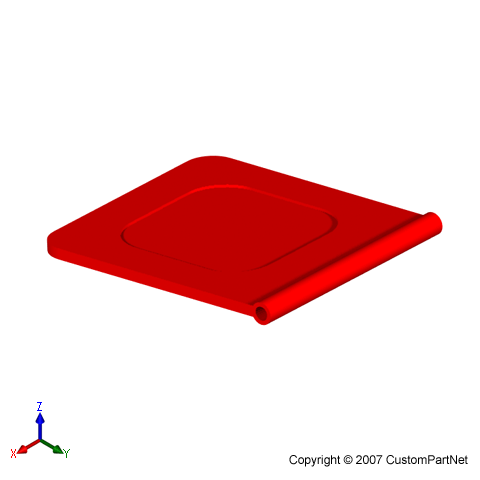 Część z zawiasem | 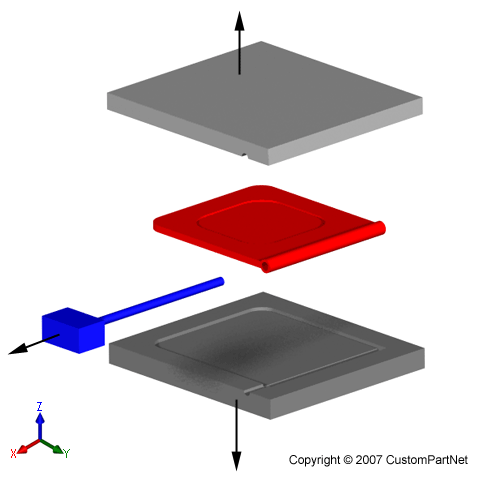 Zawias wymaga rdzenia bocznego |
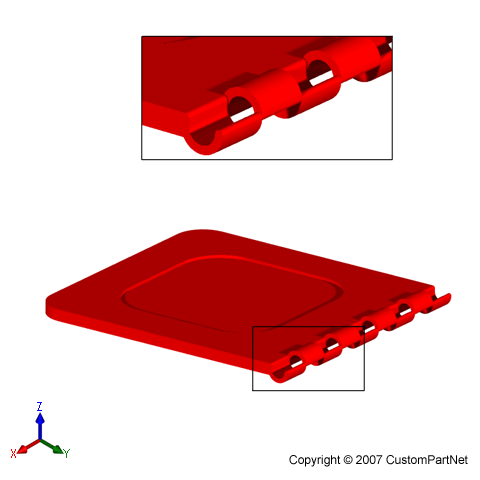 Przeprojektowany zawias | 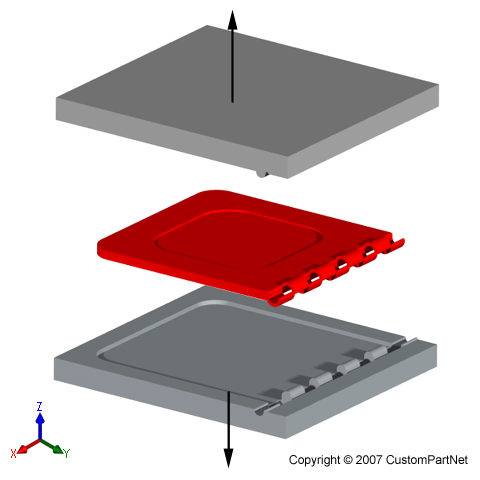 Nowy zawias można formować |
Zminimalizuj liczbę wewnętrznych podcięć
Podcięcia wewnętrzne często wymagają wewnętrznych podnośników rdzenia, które zwiększają koszty oprzyrządowania
Zaprojektowanie otworu z boku części może pozwolić rdzeniu bocznemu na utworzenie wewnętrznego podcięcia
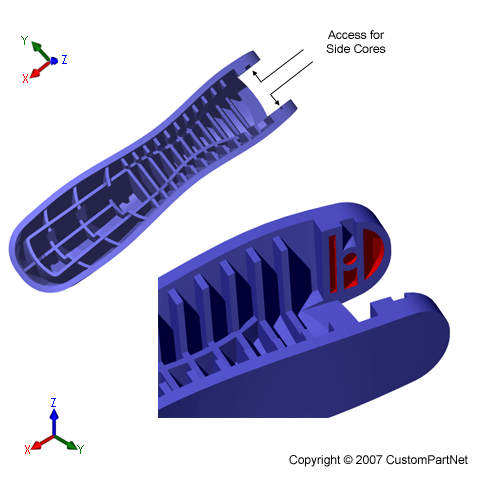 Dostępne podcięcie wewnętrzne z boku |
Przeprojektowanie części może usunąć wewnętrzne podcięcie
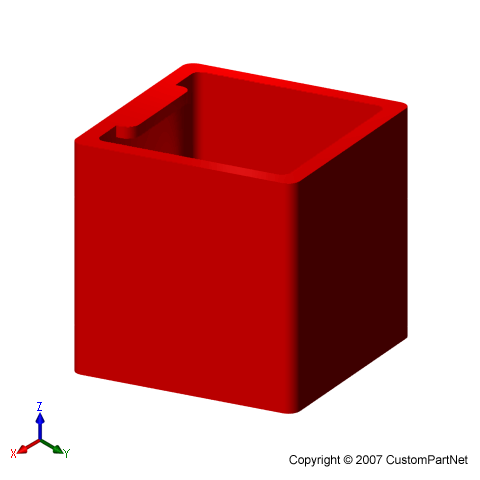 Część z wewnętrznym podcięciem | 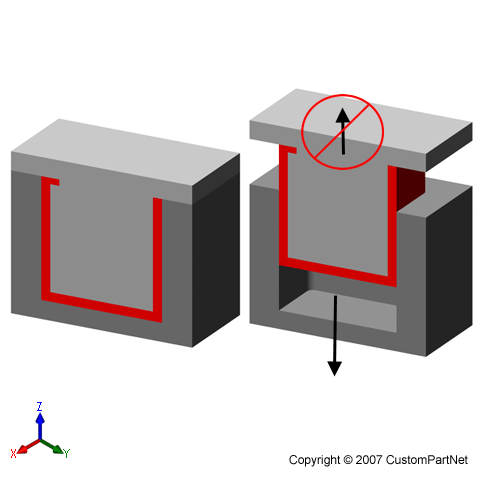 Pleśń nie może się rozdzielić |
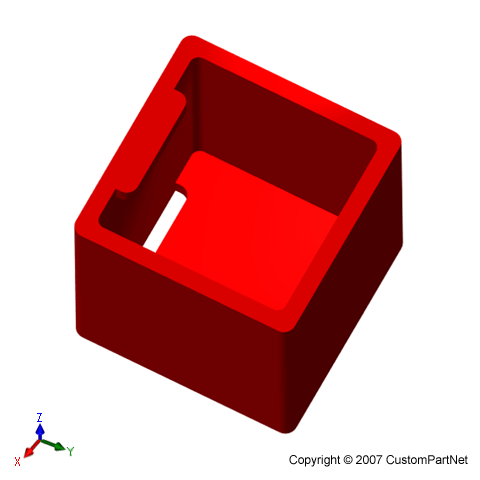 Część przeprojektowana z gniazdem | 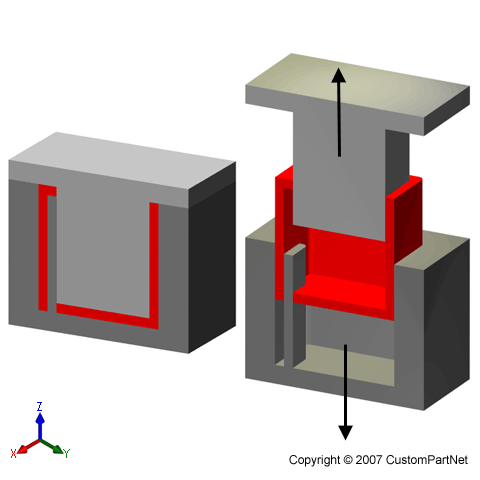 Nowa część może być formowana |
Zminimalizuj liczbę kierunków działań bocznych
Dodatkowe kierunki działania bocznego ograniczą liczbę możliwych wnęk w formie
Wątki
Jeśli to możliwe, elementy z gwintami zewnętrznymi powinny być ustawione prostopadle do kierunku przecinania.
Elementy gwintowane, które są równoległe do kierunku przecinania, będą wymagały odkręcania urządzenia, co znacznie zwiększa koszty oprzyrządowania.
Skontaktuj się z nami

B Block, No 21, Nan Xing Three Street, Nan Fang Industrial Park,
Bei Ce, Humen, Dong Guan, Guang Dong, Chiny.
Skype: Deepmould
Tel: 86-15024107707
Tagi: Projektowanie części z tworzyw sztucznych, niestandardowe formowanie wtryskowe 2K, formowanie wtryskowe BI, niestandardowe oprzyrządowanie z tworzyw sztucznych, produkcja plastikowych pudełek, formowanie tworzyw sztucznych, niestandardowe formowanie wtryskowe